Od automatu do linii – jak myśleć o maszynach w nowoczesnej produkcji
Jeszcze kilkanaście lat temu „maszyna produkcyjna” kojarzyła się głównie z pojedynczym urządzeniem wykonującym jedną operację: prasą, wtryskarką, tokarką czy pakowaczką. Dziś produkcja w Polsce (zarówno w dużych zakładach, jak i w sektorze MŚP) coraz częściej opiera się na zautomatyzowanych gniazdach oraz liniach produkcyjnych, które łączą wiele operacji w jeden spójny przepływ materiału. W efekcie rośnie znaczenie integracji: komunikacji między maszynami, planowania utrzymania ruchu i analityki danych.
W tym artykule znajdziesz uporządkowany przegląd maszyn produkcyjnych spotykanych w nowoczesnej fabryce. Omówimy urządzenia od obróbki i formowania, przez montaż i transport wewnętrzny, po kontrolę jakości, pakowanie i systemy wspierające (sprężone powietrze, odpylanie, chłodzenie). Podpowiemy też, jak dobierać maszyny do realiów polskiego rynku: kosztów energii, dostępności serwisu, wymagań BHP oraz oczekiwań klientów w zakresie jakości i terminowości.
Dlaczego „przegląd maszyn” ma znaczenie biznesowe (nie tylko techniczne)
Dobór technologii i urządzeń przekłada się bezpośrednio na: koszt jednostkowy, stabilność jakości, elastyczność produkcji oraz bezpieczeństwo pracowników. W realiach polskich firm ważna jest także przewidywalność serwisowa: dostępność części, czas reakcji serwisu w kraju oraz możliwość szkolenia operatorów.
Najczęstsze cele inwestycji w park maszynowy
- Zwiększenie wydajności (wyższe taktowanie, praca wielozmianowa, mniejsze przestoje).
- Poprawa jakości i redukcja braków (SPC, wizyjna kontrola, lepsze prowadzenie procesu).
- Obniżenie kosztów (mniej pracy ręcznej, oszczędność energii, mniejsze straty materiałowe).
- Elastyczność (szybkie przezbrojenia, krótsze serie, personalizacja).
- Bezpieczeństwo i zgodność (BHP, wymagania UE, śledzenie partii).
Dobrze wykonany przegląd urządzeń w zakładzie pomaga również określić, które wąskie gardła warto „odblokować” najpierw – czasem lepiej doposażyć istniejącą linię o transporter, podajnik czy system wizyjny niż kupować całkiem nowe maszyny.
Automaty, gniazda i linie – podstawowe pojęcia
Żeby sprawnie poruszać się po temacie, warto odróżniać trzy poziomy organizacji produkcji:
- Automat – pojedyncza maszyna realizująca jedną lub kilka operacji (np. zgrzewarka, prasa, dozownik).
- Gniazdo produkcyjne – zestaw kilku urządzeń (często z robotem), które wspólnie wykonują fragment procesu (np. obróbka + mycie + kontrola).
- Linia produkcyjna – zintegrowany ciąg maszyn, gdzie detal przechodzi kolejne etapy z minimalnym udziałem człowieka, zwykle z buforami i systemem transportu.
W praktyce nowoczesna fabryka w Polsce często łączy te modele: część operacji pozostaje w automatach (np. dedykowana obróbka), a część w liniach (montaż, pakowanie), wszystko spięte systemem planowania i kontroli.
Maszyny do obróbki ubytkowej – serce wielu zakładów
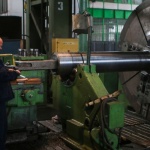
Obróbka ubytkowa (skrawanie) pozostaje fundamentem wielu branż: automotive, lotnictwa, maszynowej, medycznej czy AGD. W Polsce popularne są zarówno centra CNC w średnich narzędziowniach, jak i wielowrzecionowe automaty w dużych zakładach.
Tokarki i centra tokarskie CNC
Tokarki CNC służą do obróbki elementów obrotowych: wałków, tulei, pierścieni. Nowoczesne centra tokarskie mogą mieć:
- napędzane narzędzia (frezowanie na tokarce),
- oś Y dla bardziej złożonych kształtów,
- podajnik pręta i odbiór detali, co umożliwia długą pracę bez nadzoru.
W polskich realiach opłaca się zwrócić uwagę na kompatybilność z lokalnym serwisem, dostępność oprawek i narzędzi oraz to, czy sterowanie jest popularne (łatwiejsza rekrutacja operatorów i programistów).
Frezarki i centra obróbcze CNC
Centra obróbcze (3-, 4-, 5-osiowe) to maszyny do frezowania, wiercenia, gwintowania. Wysoką wydajność dają:
- magazyny narzędzi o dużej pojemności,
- paletyzacja i wymiana palet,
- sondy pomiarowe do kompensacji i kontroli w procesie.
Dla produkcji seryjnej znaczenie ma stabilność termiczna i automatyzacja załadunku, natomiast dla narzędziowni – elastyczność, łatwość przezbrojeń i praca na różnych materiałach.
Szlifierki, honownice i obróbka wykańczająca
Gdy liczy się dokładność i chropowatość powierzchni, wchodzą maszyny wykańczające: szlifowanie płaszczyzn, wałków, otworów, honowanie. To często etap decydujący o jakości, dlatego warto uwzględnić:
- systemy chłodzenia i filtracji emulsji,
- osłony i odciągi mgły olejowej,
- automatyczny pomiar średnicy / geometrii.
Maszyny do obróbki blach – od cięcia po gięcie
Zakłady obróbki blach w Polsce rozwijają się dynamicznie, szczególnie w sektorze konstrukcji stalowych, obudów, szaf sterowniczych i wyposażenia przemysłowego.
Wycinarki laserowe, plazmowe i wodne
Najpopularniejsze rozwiązanie dla wysokiej jakości i szybkości to laser światłowodowy. Plazma bywa korzystna przy grubszych blachach i niższym koszcie, a waterjet – gdy nie chcemy wpływu termicznego (np. kompozyty, aluminium, kamień).
W praktyce przy doborze liczą się:
- koszty energii (ważne w Polsce przy rosnących cenach),
- dostępność gazów technicznych i instalacji,
- automatyzacja załadunku/rozładunku blach.
Prasy krawędziowe i automaty gnące
Gięcie to drugi krok po cięciu. Nowoczesne prasy krawędziowe oferują:
- automatyczne ustawianie zderzaków i osi,
- systemy bezpieczeństwa (kurtyny, laserowe zabezpieczenia),
- programowanie offline i biblioteki narzędzi.
Dla seryjnej produkcji elementów powtarzalnych coraz częściej stosuje się robotyzację gięcia lub automaty gnące z podajnikiem.
Wykrawarki i prasy mimośrodowe
Wykrawarki rewolwerowe sprawdzają się przy blachach z wieloma otworami i wycięciami, natomiast prasy mimośrodowe i hydrauliczne dominują w tłoczeniu. Do tego dochodzą:
- podajniki taśmy, rozwijaki i prostowarki,
- narzędzia postępowe,
- systemy smarowania i kontroli siły.
Maszyny do formowania i przetwórstwa tworzyw sztucznych
Produkcja z tworzyw to w Polsce mocna gałąź przemysłu: opakowania, elementy AGD, automotive, elektronika. Tu „maszyna” prawie zawsze pracuje w systemie: wtryskarka + peryferia + kontrola.
Wtryskarki – klasyka masowej produkcji
Wtryskarki pozwalają wytwarzać detale o skomplikowanych kształtach w krótkim cyklu. W nowoczesnych zakładach spotkasz wersje:
- hydrauliczne (często tańsze, solidne),
- elektryczne (oszczędniejsze energetycznie, precyzyjne),
- hybrydowe (kompromis).
Kluczowe peryferia to suszarki, podajniki, termostaty form, młyny, a także roboty odbierające detale i przenoszące je do kontroli lub pakowania.
Wytłaczarki i linie do profili/folii
Wytłaczanie to proces ciągły – idealny do produkcji profili, rur, folii, płyt. Linia zwykle obejmuje:
- wytłaczarkę (jedno- lub dwuślimakową),
- głowicę i kalibratory,
- wannę chłodzącą, odciąg, urządzenie tnące lub nawijające.
W Polsce istotne jest uwzględnienie miejsca w hali, hałasu, zużycia energii oraz łatwości czyszczenia przy częstych zmianach asortymentu.
Rozdmuch i termoformowanie
Rozdmuch (np. butelki PET) i termoformowanie (tacki, opakowania) są mocno związane z branżą opakowań. Wysoka wydajność wymaga:
- stabilnych parametrów grzania i chłodzenia,
- dobrego układu pneumatyki,
- kontroli szczelności i geometrii w procesie.
Maszyny do łączenia: spawanie, zgrzewanie, klejenie, nitowanie
Łączenie komponentów to często wąskie gardło, bo wymaga jakości i powtarzalności. Zależnie od produktu spotyka się różne technologie.
Roboty spawalnicze i stanowiska spawania
Robotyzacja spawania (MIG/MAG, TIG, spawanie laserowe) w Polsce jest coraz popularniejsza z uwagi na braki kadrowe i rosnące wymagania jakościowe. Typowe elementy stanowiska:
- robot + źródło spawalnicze,
- pozycjonery i oprzyrządowanie,
- odciągi dymów i zabezpieczenia.
Zgrzewarki ultradźwiękowe, oporowe i impulsowe
Zgrzewanie oporowe dominuje w blachach i siatkach, ultradźwiękowe – w tworzywach i delikatnych komponentach, impulsowe – w foliach i opakowaniach. Dobrze dobrany proces daje szybki cykl i niski koszt jednostkowy.
Dozowanie i klejenie przemysłowe
W montażu elektroniki, AGD czy automotive spotyka się systemy dozujące kleje, silikony i masy uszczelniające. Liczy się:
- stabilna lepkość i temperatura,
- kontrola ilości (waga, objętość),
- śledzenie partii materiału (ważne przy reklamacjach).
Maszyny montażowe – od półautomatu po linię
Montaż to obszar, w którym najszybciej widać przejście „od automatu do linii”. W Polsce wiele firm zaczyna od półautomatycznych stanowisk, a potem rozbudowuje je do gniazd i linii.
Automaty montażowe i prasy montażowe
Prasy montażowe (np. do wciskania łożysk, tulei) często mają czujniki siły i drogi. Dzięki temu można wykrywać błędy w czasie rzeczywistym, zamiast dopiero na końcu procesu.
Podajniki, sortowniki i systemy podawania części
Żadna linia montażowa nie działa bez stabilnego podawania elementów. Stosuje się m.in.:
- podajniki wibracyjne (misy wibracyjne),
- podajniki taśmowe i krokowe,
- magazynki, windy, podajniki śrub.
W praktyce jakość podawania często decyduje o taktowaniu całej linii – dlatego warto inwestować w dobre oprzyrządowanie i testy przed odbiorem FAT/SAT.
Systemy pick&place i roboty współpracujące (coboty)
Roboty pick&place świetnie sprawdzają się w sortowaniu i układaniu, a coboty – w aplikacjach, gdzie człowiek i maszyna pracują blisko siebie (np. obsługa kilku stanowisk, wkręcanie, klejenie). W polskich zakładach coboty wybiera się często ze względu na:
- krótki czas wdrożenia,
- łatwiejsze programowanie,
- możliwość szybkiego przenoszenia między liniami.
Transport wewnętrzny i logistyka produkcji
Nawet najlepsze maszyny nie pomogą, jeśli materiał „stoi” między operacjami. Dlatego w przemyśle rośnie rola intralogistyki: przenośników, buforów i automatycznych magazynów.
Przenośniki: taśmowe, rolkowe, łańcuchowe
Dobór przenośnika zależy od produktu (waga, kształt), środowiska (pył, wilgoć) i wymaganej higieny (np. branża spożywcza). Popularne rozwiązania to:
- przenośniki taśmowe do lekkich detali,
- rolkowe do pojemników i kartonów,
- łańcuchowe do palet i ciężkich ładunków.
AMR/AGV i wózki autonomiczne
Autonomiczne roboty mobilne (AMR) oraz pojazdy AGV coraz częściej pojawiają się w polskich halach, bo pomagają ograniczyć koszty transportu i poprawić bezpieczeństwo. Sprawdzają się szczególnie tam, gdzie trasy są powtarzalne, a przepływ materiału wymaga terminowości.
Bufory, magazyny automatyczne i traceability
Bufory między maszynami stabilizują linię przy mikroprzestojach. Magazyny automatyczne (np. pionowe) oszczędzają miejsce – co w Polsce bywa kluczowe przy rozbudowie w istniejących obiektach. Dodatkowo coraz częściej wdraża się traceability (śledzenie partii) przez kody 2D, RFID i systemy MES.
Maszyny i systemy kontroli jakości (QC) – jakość w procesie, nie na końcu
Nowoczesne podejście do jakości polega na wykrywaniu odchyleń jak najwcześniej. Dzięki temu mniej produkuje się braków, a reklamacje są łatwiejsze do analizy.
Systemy wizyjne i weryfikacja cech
Kamery przemysłowe potrafią kontrolować:
- obecność elementów,
- orientację i ułożenie,
- czytelność nadruków i kodów,
- wady powierzchni (rysy, wtrącenia, przebarwienia).
Warto planować oświetlenie i ekranowanie już na etapie projektu stanowiska – to częsty błąd przy późniejszych doposażeniach.
Pomiary: CMM, skanery 3D, przyrządy specjalne
W produkcji precyzyjnej stosuje się maszyny współrzędnościowe (CMM) i skanery 3D, a na linii – sprawdziany i przyrządy Poka-Yoke. W polskich firmach dobrze działa model mieszany: szybka kontrola na stanowisku + pomiary referencyjne w laboratorium.
Testy funkcjonalne i szczelności
Testery EOL (end-of-line) weryfikują działanie produktu. Do tego dochodzą testy szczelności (ciśnieniowe, helowe), szczególnie ważne w automotive i AGD. Im lepiej zintegrowany tester z linią i systemem raportowania, tym łatwiej o analizę przyczyn źródłowych.
Pakowanie i końcówka linii – gdzie często „ucieka” wydajność
Pakowanie bywa niedoszacowane, a to właśnie tutaj często pojawiają się przestoje: braki materiałów opakowaniowych, słaba ergonomia, zbyt wolna etykieciarka.
Maszyny pakujące: flow-pack, kartoniarki, owijarki
W zależności od produktu stosuje się m.in.:
- flow-pack do pakowania w folię,
- kartoniarki do opakowań jednostkowych,
- owijarki palet i formiarki kartonów.
W polskich zakładach ważna jest kompatybilność z etykietami logistycznymi (GS1), a także łatwość przezbrojeń przy częstych zmianach SKU.
Etykietowanie, znakowanie i kody
Znakowanie laserowe, atramentowe (CIJ) czy termotransferowe musi spełniać wymagania czytelności w łańcuchu dostaw. Coraz częściej standardem jest rejestracja numerów partii, dat i kodów 2D w systemie.
Systemy pomocnicze, bez których maszyny nie pracują
W praktyce „park maszynowy” to również infrastruktura. Zaniedbanie jej jakości powoduje awarie, spadek wydajności i problemy z jakością.
Sprężone powietrze
Pneumatyka jest wszechobecna: siłowniki, chwytaki, wydmuchy, zawory. Kluczowe elementy to:
- sprężarki (śrubowe, tłokowe),
- osuszacze i filtry,
- zbiorniki, reduktory i monitoring wycieków.
W Polsce – przy wysokich kosztach energii – opłaca się wdrażać audyty szczelności instalacji i odzysk ciepła ze sprężarek.
Chłodzenie, HVAC i stabilność procesu
Chillery, wieże chłodnicze i instalacje wodne wpływają na stabilność parametrów (szczególnie w przetwórstwie tworzyw i obróbce). Stabilna temperatura to mniej odrzutów i powtarzalniejsza jakość.
Odpylanie i odciągi
Odciągi pyłów (np. przy szlifowaniu), dymów spawalniczych czy mgły olejowej to nie tylko komfort, ale też BHP i wymagania środowiskowe. Dobrze dobrany system zmniejsza ryzyko awarii maszyn (zapychanie, przegrzewanie) i poprawia czystość na hali.
Integracja i automatyka: PLC, SCADA, MES – „układ nerwowy” fabryki
Nowoczesne maszyny są coraz bardziej cyfrowe. Nawet jeśli zaczynasz od pojedynczego automatu, warto myśleć o tym, jak urządzenia będą komunikować się w przyszłości.
Sterowniki PLC i bezpieczeństwo maszyn
PLC odpowiada za logikę pracy, a systemy bezpieczeństwa za ochronę operatorów. Warto zwrócić uwagę na:
- zgodność z normami i dokumentacją,
- możliwość rozbudowy,
- diagnostykę i zdalny dostęp (z polityką bezpieczeństwa IT/OT).
SCADA i monitoring produkcji
SCADA zbiera dane i wizualizuje proces: alarmy, stany maszyn, trendy. Dzięki temu łatwiej reagować na odchylenia i skracać przestoje. W polskich firmach często wdraża się monitoring etapami: najpierw kluczowe maszyny, potem reszta linii.
MES i OEE – mierzenie efektywności
MES (Manufacturing Execution System) pozwala planować i rozliczać produkcję w czasie rzeczywistym, a OEE mierzy efektywność (dostępność, wydajność, jakość). To szczególnie przydatne, gdy produkcja rośnie, a zarządzanie „na kartce” przestaje działać.
Jak dobrać maszyny do fabryki w Polsce: praktyczna checklista
Sam przegląd maszyn produkcyjnych to dopiero początek. Najważniejsze jest dopasowanie technologii do produktu, ludzi i ograniczeń zakładu. Poniżej lista kryteriów, które w polskich warunkach zwykle robią różnicę.
Koszt całkowity (TCO), a nie tylko cena zakupu
- zużycie energii i mediów (sprężone powietrze, woda, gazy),
- koszt narzędzi, części eksploatacyjnych, filtrów, olejów,
- dostępność części w Polsce i czas dostawy,
- koszty przestojów i serwisu.
Serwis i kompetencje: kto będzie to utrzymywał?
Przy zakupie warto wprost ustalić:
- SLA serwisu (czas reakcji, dostępność),
- szkolenia dla operatorów i UR,
- zapas części krytycznych (na miejscu w zakładzie).
Bezpieczeństwo (BHP) i zgodność z wymaganiami UE
Maszyna ma być wydajna, ale też bezpieczna i poprawnie udokumentowana. Dla zakładów w Polsce oznacza to zwrócenie uwagi m.in. na:
- instrukcje w języku polskim,
- ocenę ryzyka i komplet osłon,
- ergonomię stanowiska (zwłaszcza przy pracy zmianowej).
Elastyczność i przezbrojenia
Jeśli produkujesz krótkie serie lub wiele wariantów, postaw na rozwiązania umożliwiające szybkie zmiany: wymienne oprzyrządowanie, receptury, programy, a także SMED. Czasem „mniej zautomatyzowana” linia, ale łatwa do przezbrojenia, daje lepszy wynik niż maksymalnie szybka, lecz sztywna.
Najczęstsze błędy przy zakupie i wdrożeniu maszyn
Wdrożenia w fabrykach potrafią się przeciągać nie z winy technologii, ale przez niedoprecyzowanie wymagań i integracji. Oto typowe pułapki:
- Niedoszacowanie peryferiów (podajniki, odciągi, chłodzenie, narzędzia).
- Brak danych wejściowych – tolerancje, warianty produktu, wymagany takt.
- Słaba integracja IT/OT – brak spójnego raportowania i traceability.
- Brak planu UR – kto i jak serwisuje, jakie części na magazynie.
- Nieprzygotowana hala – zasilanie, posadzka, miejsce, media.
Przykładowa mapa „od automatu do linii” – jak rośnie dojrzałość produkcji
Jeśli zastanawiasz się, jak sensownie modernizować fabrykę etapami, pomocny jest model dojrzewania:
- Etap 1: pojedynczy automat + kontrola ręczna.
- Etap 2: automat + podawanie (podajnik) + prosta kontrola wizyjna.
- Etap 3: gniazdo z robotem + bufor + tester EOL.
- Etap 4: linia z transportem, śledzeniem partii i raportowaniem OEE.
- Etap 5: pełna integracja z MES/ERP, predykcyjne utrzymanie ruchu.
Taka ścieżka często sprawdza się w Polsce, gdzie firmy chcą ograniczać ryzyko i inwestować stopniowo, dopasowując automatyzację do tempa wzrostu zamówień.
Podsumowanie: jak wykorzystać ten przewodnik w praktyce
Nowoczesna fabryka to zestaw wzajemnie zależnych elementów: maszyn podstawowych, peryferiów, transportu, kontroli jakości i systemów informatycznych. Dobry przegląd maszyn produkcyjnych powinien zawsze odpowiadać na trzy pytania: co produkujemy, jak chcemy to robić (wydajność vs. elastyczność) oraz kto będzie to utrzymywał i rozwijał.
Jeśli planujesz inwestycję, zacznij od mapy procesu i identyfikacji wąskich gardeł, a dopiero potem wybieraj konkretne urządzenia. Wybór „najlepszej maszyny” bez kontekstu często kończy się kosztownymi przeróbkami. Z kolei dobrze zaprojektowana automatyzacja – nawet wdrażana etapami – pozwala polskim zakładom konkurować jakością, terminowością i kosztem, niezależnie od branży.
Zobacz również
Transport ponadgabarytowy bez tajemnic: najważniejsze zasady, formalności i dobre praktyki
Transport ponadgabarytowy to temat, który budzi wiele pytań: jakie są…
Twój pierwszy biznes od zera: prosty przewodnik dla początkujących, jak zacząć i nie zrezygnować
Start własnej firmy potrafi brzmieć jak skok na głęboką wodę:…
Cele firmy bez chaosu: jak je ustalić i skutecznie realizować krok po kroku
W wielu polskich firmach cele powstają „w biegu”: ktoś rzuca…
Ubezpieczenie auta od A do Z: podstawy, które warto znać zanim ruszysz w trasę
Planujesz zakup auta albo szykujesz się do dłuższej podróży? Zanim…
Jak bezpiecznie i sprawnie przewozić wielkogabarytowe ładunki? Praktyczny przewodnik dla firm
Wielkogabarytowe i ponadnormatywne ładunki to jedne z najbardziej wymagających zleceń…
Zanim kupisz auto: jak przygotować się do testu drogowego i nie dać się zaskoczyć?
Zakup samochodu to jedna z tych decyzji, w których emocje…
Kolizja? Sprawdź, jak napisać oświadczenie sprawcy i uniknąć problemów z odszkodowaniem
Stłuczka na parkingu, zarysowany zderzak na światłach, niegroźne uderzenie w…
Logistyka na sterydach: jak usprawnić procesy i obniżyć koszty w magazynie oraz transporcie
Rosnące koszty energii, presja na szybką dostawę i braki kadrowe…
Sprzedaż auta bez stresu: formalności krok po kroku, o których łatwo zapomnieć
Sprzedaż auta potrafi być prosta, ale tylko wtedy, gdy nie…