Dlaczego w nowoczesnym przemyśle wciąż wygrywa „porządek”, a nie tylko technologia?
Automatyzacja, robotyzacja i systemy IT są dziś bardziej dostępne niż kiedykolwiek. Mimo to wiele firm nadal zmaga się z opóźnieniami, przestojami i nadmiernymi kosztami. Najczęściej problemem nie jest brak maszyn czy oprogramowania, lecz niespójna organizacja pracy i brak standardów podejmowania decyzji.
W praktyce „chaos” w fabryce ma zwykle kilka powtarzalnych źródeł:
- nieaktualne lub rozproszone dane (Excel, notatki, ustalenia ustne),
- brak jednolitego planowania (plan produkcji kontra realne możliwości),
- niewidoczne wąskie gardła (kolejki na konkretnych gniazdach),
- zmiany priorytetów „z godziny na godzinę”,
- niedopasowanie logistyki wewnętrznej do rytmu produkcji,
- niejasne odpowiedzialności między działami (produkcja, utrzymanie ruchu, jakość, magazyn, planowanie).
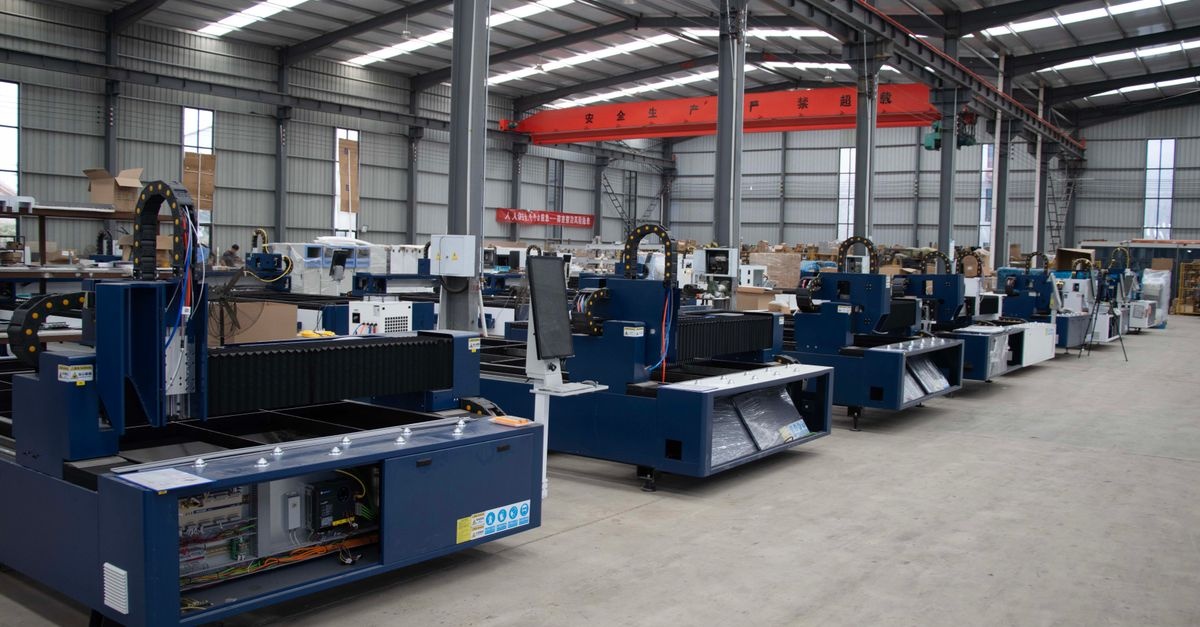
Właśnie dlatego w centrum uwagi powinna znaleźć się organizacja produkcji przemysłowej rozumiana jako spójny system: od planowania i przygotowania zleceń, przez przepływ materiałów, aż po kontrolę jakości i raportowanie. Dobrze ułożony proces pozwala dopiero w pełni wykorzystać potencjał technologii.
Najczęstsze symptomy chaosu na produkcji (i co mówią o systemie)
Jeśli chcesz usprawnić produkcję, zacznij od nazwania problemów w sposób operacyjny. Poniższe symptomy to sygnały, że procesy nie są stabilne albo nie są mierzone.
1) „Plan jest, ale nikt go nie realizuje”
To zwykle efekt planu tworzonego bez uwzględnienia realnych ograniczeń: przezbrojeń, dostępności narzędzi, kompetencji operatorów, awaryjności maszyn czy terminów dostaw komponentów. Plan staje się wtedy dokumentem życzeniowym.
Wniosek: potrzebujesz planowania opartego na zdolnościach (capacity-based) oraz systemu szybkiej aktualizacji danych.
2) Wieczne braki materiałowe i „zaginięcia” w magazynie
Braki często wynikają nie tylko ze słabego zaopatrzenia, ale z braku widoczności zużyć, źle ustawionych stanów minimalnych, braku standardów pobrań lub niedomkniętych wydań na produkcję.
Wniosek: konieczne są standardy logistyki wewnętrznej (milk-run, kanban), poprawna ewidencja oraz proste, codzienne rutyny.
3) Nadgodziny mimo „pełnych mocy”
Gdy ludzie pracują dłużej, a wynik nie rośnie proporcjonalnie, przyczyną bywa:
- zbyt częste przezbrojenia i zła sekwencja zleceń,
- przestoje ukryte (czekanie na wózek, surowiec, decyzję),
- nadprodukcja i poprawki jakościowe,
- niezbilansowane linie (jedno gniazdo „dusi” resztę).
Wniosek: bez mierników (OEE, czasy przezbrojeń, WIP) zarządzasz intuicją, a nie faktami.
4) Jakość „wychodzi na końcu”
Jeśli problemy jakościowe wykrywane są dopiero na finiszu, koszty rosną lawinowo: złom, poprawki, reklamacje, przestoje. Najczęściej brakuje kontroli międzyoperacyjnej i standardów pracy.
Wniosek: jakość musi być wbudowana w proces (Poka-Yoke, SPC, instrukcje stanowiskowe), a nie „doklejana” na końcu.
Fundamenty, które porządkują organizację produkcji przemysłowej
Żeby przejść od chaosu do wydajności, warto potraktować system produkcyjny jak układ naczyń połączonych. Poniższe fundamenty są uniwersalne, niezależnie od branży (metal, tworzywa, automotive, AGD, spożywka, meblarstwo).
1) Stabilny proces planowania: od S&OP do harmonogramu zmianowego
W polskich realiach częstym problemem jest „przepaść” między sprzedażą a produkcją. Działy obiecują terminy, a planowanie próbuje to zmieścić w grafiku. Rozwiązaniem jest uporządkowany rytm planistyczny:
- S&OP (Sales and Operations Planning) – miesięczne uzgadnianie popytu, mocy i zapasów,
- MPS (Master Production Schedule) – plan główny dla kluczowych rodzin produktów,
- MRP – planowanie potrzeb materiałowych i terminów dostaw,
- szczegółowy harmonogram – tygodniowy/dzienny, uwzględniający przezbrojenia i ograniczenia,
- plan zmianowy – konkret: kto, gdzie, na czym i z jakim priorytetem.
Najważniejsze, aby te poziomy były spójne, a aktualizacje odbywały się w ustalonych punktach (np. codzienny „freeze” na 24–48 h dla stabilizacji).
2) Przejrzysty przepływ materiału: mniej „biegania”, więcej rytmu
Wydajność często przegrywa z logistyką wewnętrzną. Operator czeka na komponenty, wózek widłowy jest zajęty, a półprodukty zalegają w losowych miejscach. Warto wdrożyć proste rozwiązania:
- Kanban dla komponentów o przewidywalnym zużyciu,
- milk-run (stałe trasy i godziny dowozu) zamiast doraźnych „podjazdów”,
- strefy odkładcze i jednoznaczne oznaczenia (5S),
- FIFO na półproduktach tam, gdzie ma to sens jakościowy i terminowy,
- supermarket między procesami (bufor kontrolowany, a nie przypadkowy WIP).
Dobrze działający przepływ materiału stabilizuje pracę i zmniejsza liczbę przestojów, których nikt nie raportuje, bo „to tylko 3 minuty”.
3) Standardy pracy i kompetencje: powtarzalność zamiast bohaterstwa
W wielu zakładach kluczowe know-how jest „w głowach” doświadczonych pracowników. To ryzykowne, zwłaszcza przy rotacji i trudnościach kadrowych na polskim rynku. Warto budować system:
- instrukcje stanowiskowe (wizualne, z parametrami procesu),
- matrycę kompetencji i plan szkoleń,
- standard przezbrojenia (checklista, przygotowanie narzędzi),
- audyt standardu – krótki, regularny, bez „polowania na winnych”.
Standard nie zabija elastyczności — on uwalnia czas na usprawnienia, bo codzienność jest przewidywalna.
4) Utrzymanie ruchu jako element planu, nie „straż pożarna”
Jeśli awarie rządzą grafikiem, nawet najlepsze planowanie nie pomoże. Skuteczna organizacja pracy wymaga powiązania produkcji z UR:
- TPM (Total Productive Maintenance) i przeglądy autonomiczne,
- plan prewencji zsynchronizowany z oknami produkcyjnymi,
- analiza przyczyn źródłowych (RCA, 5Why) dla awarii powtarzalnych,
- krytyczność maszyn i priorytety części zamiennych.
W polskich realiach dobrze działa prosta zasada: codziennie eliminuj jedną powtarzalną przyczynę przestoju i mierz efekt po tygodniu.
Metody usprawniania: Lean, TOC i Six Sigma w praktyce (bez ideologii)
Wybór metodyki ma znaczenie, ale jeszcze ważniejsze jest dopasowanie jej do dojrzałości organizacji. Poniżej krótkie, praktyczne ujęcie najpopularniejszych podejść.
Lean Manufacturing: redukcja marnotrawstw i stabilność przepływu
Lean sprawdza się szczególnie tam, gdzie masz:
- dużo ręcznych operacji,
- częste zmiany asortymentu,
- nadmiar WIP i długie czasy przejścia,
- przestoje „drobne”, ale liczne.
Najbardziej praktyczne narzędzia na start:
- 5S – porządek i standard w miejscu pracy,
- SMED – skracanie przezbrojeń,
- standaryzacja pracy – najlepszy znany sposób wykonania,
- VSM (mapowanie strumienia wartości) – zobaczenie przepływu end-to-end.
TOC (Theory of Constraints): najpierw wąskie gardło, potem reszta
Jeśli produkcja „nie dowozi” mimo dużych inwestycji, często problemem jest jedno lub dwa kluczowe ograniczenia (maszyna, proces, kompetencja, narzędzie). TOC pomaga ustawić priorytety:
- zidentyfikuj ograniczenie,
- maksymalnie je wykorzystaj (mniej przezbrojeń, lepsza jakość wejścia),
- podporządkuj resztę (reszta ma pracować w rytmie wąskiego gardła),
- podnieś ograniczenie (inwestycja, dodatkowa zmiana, outsourcing),
- wróć do kroku 1.
To podejście jest bardzo skuteczne w polskich zakładach, gdzie jedna kluczowa operacja (np. obróbka CNC, lakiernia, piec, pakowanie) determinuje terminowość całej fabryki.
Six Sigma: kiedy jakość i zmienność „zjadają” marżę
Six Sigma ma sens, gdy straty wynikają głównie z odchyłek procesu: reklamacji, poprawek, niestabilnych parametrów. W praktyce dobrze działa połączenie Lean + Six Sigma: stabilizujesz przepływ, a potem redukujesz zmienność.
Dane i systemy: MES/ERP/APS jako wsparcie, nie cel sam w sobie
Wdrożenia IT w produkcji często rozczarowują, bo próbuje się „zautomatyzować bałagan”. Najpierw ustal minimalne standardy procesu, a dopiero potem cyfryzuj. Jednocześnie — bez danych trudno o trwałą poprawę.
ERP: kręgosłup danych podstawowych
ERP porządkuje m.in. indeksy, BOM-y, marszruty, stany magazynowe i zlecenia. Warunek sukcesu to jakość danych podstawowych:
- realne czasy operacji (nie „historyczne życzenia”),
- aktualne struktury materiałowe,
- spójne jednostki miary,
- jasne zasady księgowania produkcji i rozchodów.
MES: widoczność hali w czasie zbliżonym do rzeczywistego
MES pomaga monitorować postęp zleceń, przestoje, OEE, jakość oraz traceability. Dla wielu firm w Polsce kluczowa jest możliwość odpowiedzi na pytania:
- Co jest teraz produkowane?
- Dlaczego stoi?
- Jakie jest odchylenie od planu?
- Gdzie jest partia i z jakich komponentów powstała?
Wskazówka: zacznij od pilotażu na jednym obszarze i wybierz kilka krytycznych rejestracji (np. start/stop, przyczyna przestoju, ilość dobra/zła), zamiast próbować mierzyć wszystko naraz.
APS: zaawansowane harmonogramowanie (gdy złożoność rośnie)
Jeśli masz wiele gniazd, przezbrojeń, ograniczeń narzędzi i krótkie terminy, arkusz kalkulacyjny przestaje wystarczać. APS (Advanced Planning and Scheduling) może znacząco poprawić:
- sekwencję zleceń,
- wykorzystanie zasobów krytycznych,
- terminowość (OTD),
- stabilność planu przy zmianach.
Warunek: rzetelne dane o czasach, przezbrojeniach i dostępności zasobów.
Kluczowe KPI: co mierzyć, aby organizacja produkcji była sterowalna?
Bez mierników nie odróżnisz „wrażenia poprawy” od realnego postępu. Jednocześnie zbyt wiele KPI demotywuje i tworzy szum. Poniżej zestaw, który w wielu zakładach przemysłowych w Polsce działa jako solidna baza.
KPI efektywności i przepływu
- OEE (z podziałem na dostępność, wydajność, jakość) – ale tylko jeśli przyczyny strat są uczciwie raportowane,
- OTD/OTIF – terminowość dostaw do klienta,
- Lead time – czas przejścia zlecenia przez proces,
- WIP – praca w toku (w sztukach lub wartościowo),
- Plan adherence – realizacja planu (z jasną definicją okna czasowego).
KPI jakości i stabilności
- FPY (First Pass Yield) – ile przechodzi bez poprawek,
- PPM lub wskaźniki reklamacji,
- koszt złej jakości (COPQ) – złom, poprawki, zwroty,
- SPC (tam, gdzie proces jest mierzalny).
KPI utrzymania ruchu
- MTBF i MTTR,
- udział przeglądów planowych vs awaryjnych,
- awarie powtarzalne (top 5) i ich status eliminacji.
Jak usprawnić organizację produkcji krok po kroku: plan na 90 dni
Wiele firm próbuje wdrażać zmiany „hurtowo” i kończy na zmęczeniu zespołu. Lepsze jest podejście iteracyjne: szybkie porządki + stabilizacja + dopiero potem automatyzacja. Poniżej przykładowy plan 90 dni, który można dopasować do wielkości zakładu.
Dni 1–15: diagnoza i szybkie zwycięstwa
- zrób spacer Gemba z listą: przestoje, braki, transport, kolejki, poprawki,
- wybierz 1 obszar pilotażowy (linia/gniazdo),
- wprowadź podstawy 5S i oznaczenia przepływu materiału,
- zdefiniuj 5–8 przyczyn przestojów i zacznij je rejestrować,
- ustal codzienny rytm spotkań (max 10–15 minut) przy tablicy produkcyjnej.
Dni 16–45: stabilizacja planu i logistyki wewnętrznej
- ułóż zasady: co jest „zamrożone” na 24–48 h, a co może się zmieniać,
- wprowadź sekwencjonowanie pod przezbrojenia (np. grupowanie rodzin),
- uruchom prosty kanban dla 5–10 kluczowych komponentów,
- ustal standard dostaw na linię (czas, miejsce, odpowiedzialny),
- zacznij mierzyć: OTD, plan adherence, przestoje (top 3).
Dni 46–90: redukcja strat i przygotowanie do cyfryzacji
- zrób warsztat SMED na największym „zjadaczu czasu”,
- wdroż checklisty jakości i kontrolę międzyoperacyjną,
- uporządkuj dane podstawowe (BOM, marszruty, czasy) w ERP,
- zaprojektuj minimalny zakres MES/pomiarów (co rejestrujemy, po co, kto korzysta),
- zbuduj listę projektów usprawnień na kolejne 3–6 miesięcy (priorytet = wpływ na wąskie gardło).
Rola ludzi: jak wdrażać zmiany bez oporu i bez „polowania na winnych”
Nawet najlepsza organizacja nie zadziała, jeśli zespół uzna ją za kolejną modę. W polskich zakładach często spotyka się zmęczenie inicjatywami: „już było 5S”, „już było Lean”. Różnicę robi sposób wdrożenia.
Komunikacja: po co to robimy i co z tego będzie?
Pracownicy szybciej angażują się, gdy widzą konkret:
- mniej nerwowych zmian priorytetów,
- mniej biegania po materiał,
- mniej poprawek i reklamacji,
- stabilniejszy plan i mniej nadgodzin „na ratunek”.
Włączanie brygadzistów i liderów zmian
To oni są „systemem operacyjnym” hali. Jeśli liderzy zmian nie mają narzędzi (tablice, jasne decyzje, wsparcie UR i jakości), organizacja szybko wraca do starych nawyków.
Kultura danych: przestój to informacja, nie wstyd
Jeżeli raportowanie przestojów kojarzy się z karą, dane będą zaniżane lub „upiększane”. Lepsze podejście:
- proste kategorie przyczyn,
- brak oceniania jednostek,
- cotygodniowa analiza trendów i jedna rzecz do poprawy.
Przykładowe usprawnienia o dużym zwrocie (często bez CAPEX)
Nie każda poprawa wymaga inwestycji w nową linię. W wielu zakładach największy zwrot dają działania organizacyjne.
1) Skrócenie przezbrojeń (SMED)
Typowe efekty po 2–6 tygodniach pracy: 20–50% krótsze przezbrojenia. Co pomaga?
- oddzielenie czynności wewnętrznych i zewnętrznych,
- zestawy przezbrojeniowe przygotowane wcześniej,
- standardowe mocowania i narzędzia,
- checklista i rola „drugiej osoby” w kluczowych momentach.
2) Bilansowanie linii i usunięcie mikrozatrzymań
Wiele linii traci wydajność na drobiazgach: źle ustawiony czujnik, odkładanie detali w niewygodnym miejscu, brak pojemnika na odpady, zbyt długi ruch ręki. Krótkie obserwacje i poprawki ergonomiczne potrafią podnieść wynik bez presji na ludzi.
3) Ujednolicenie priorytetów: jedna lista zleceń „prawdy”
Jeśli produkcja dostaje priorytety z trzech miejsc naraz, powstaje konflikt i frustracja. Warto mieć:
- jedną listę priorytetów (np. planista + kierownik produkcji),
- jasne zasady zmian (kto może zmienić i kiedy),
- mechanizm eskalacji (co robimy, gdy brakuje komponentu).
4) Kontrola jakości w punkcie powstawania błędu
Zamiast wyłapywać problemy na końcu, stosuj:
- kontrole międzyoperacyjne,
- Poka‑Yoke (proste zabezpieczenia przed pomyłką),
- pierwsza sztuka po przezbrojeniu jako standard,
- czytelne kryteria OK/NOK na stanowisku.
Specyfika polskiego rynku: na co uważać, usprawniając produkcję?
W Polsce wiele firm działa jako poddostawcy (automotive, AGD, meble, metal). To oznacza presję na terminowość i jakość, przy jednoczesnych wahaniach zamówień. Dodatkowe czynniki, które warto uwzględnić:
- koszty energii – opłaca się planować energochłonne procesy w określonych oknach i minimalizować rozruchy,
- rynek pracy – standaryzacja i szybkie wdrożenie nowych pracowników stają się kluczowe,
- audytowalność (np. IATF 16949, ISO 9001) – traceability i stabilność procesu to przewaga konkurencyjna,
- transport i logistyka – bliskość Niemiec i rynków UE zwiększa oczekiwania co do OTIF.
Jak ocenić dojrzałość i dobrać właściwe działania?
Nie ma sensu wdrażać APS, jeśli brakuje podstaw 5S i standardu raportowania. W praktyce dobrze działa prosta mapa dojrzałości:
- Poziom 1: reaktywny – gaszenie pożarów, brak danych, plan „na ścianie”.
- Poziom 2: powtarzalny – podstawowe standardy, codzienne odprawy, proste KPI.
- Poziom 3: sterowalny – stabilne planowanie, wąskie gardła pod kontrolą, logistyka w rytmie.
- Poziom 4: zintegrowany – ERP + MES, spójne dane, decyzje oparte na faktach.
- Poziom 5: optymalizowany – predykcja, analityka, ciągłe doskonalenie na szeroką skalę.
Największą przewagę daje często przejście z poziomu 1 do 3: to etap, w którym porządek organizacyjny najszybciej przekłada się na wynik finansowy.
Podsumowanie: od chaosu do wydajności dzięki systemowi, nie jednorazowej akcji
Usprawnienie produkcji to nie pojedynczy projekt, ale zbudowanie spójnego sposobu działania: jasne planowanie, stabilny przepływ materiału, standardy pracy, dane do decyzji i świadome zarządzanie ograniczeniami. Gdy te elementy zaczynają ze sobą współpracować, organizacja produkcji przemysłowej staje się przewidywalna, a wyniki — powtarzalne.
Jeśli chcesz zacząć od razu, wybierz jeden obszar pilotażowy, wprowadź codzienny rytm zarządzania, zmierz trzy najważniejsze straty i usuń je jedna po drugiej. To najszybsza droga, by zamienić „ciągłe gaszenie pożarów” w spokojny, wydajny system.
Zobacz również
Jak dobrać urządzenia przemysłowe, żeby działały bez przestojów? Praktyczny przewodnik dla firm
Przestoje w produkcji kosztują – nie tylko pieniądze, ale też…
Ściany działowe w praktyce: poznaj najpopularniejsze rodzaje i wybierz najlepszy do swojego wnętrza
Planujesz remont, wykończenie mieszkania od dewelopera albo chcesz lepiej wykorzystać…
Dlaczego przemysł napędza biznes? Kluczowe korzyści dla firm w praktyce
Przemysł kojarzy się z halami produkcyjnymi, maszynami i logistyką. W…
Jak wybrać firmę transportową bez stresu? Praktyczny przewodnik krok po kroku
Wybór przewoźnika bywa stresujący: terminy gonią, w grę wchodzą pieniądze,…
Kiedy zmiana planu to dobry pomysł? Praktyczny przewodnik po odstępstwach od projektu
Zmiana planu w trakcie budowy, remontu albo realizacji inwestycji brzmi…
Nowoczesna produkcja bez dużych inwestycji: jak sfinansować park maszynowy krok po kroku
Automatyzacja i modernizacja parku maszynowego nie musi oznaczać wielomilionowych wydatków…
Od farmy do stołu: jak bezpiecznie dowozić żywność w kontrolowanej temperaturze?
Świeże mleko z gospodarstwa, mięso z ubojni, mrożonki z zakładu…
Jak dopasować projekt domu do swojej działki i stylu życia? Praktyczny przewodnik po zmianach i formalnościach
Zakup gotowego projektu to dopiero początek drogi do własnego domu.…
Kolizja? Sprawdź, jak napisać oświadczenie sprawcy i uniknąć problemów z odszkodowaniem
Stłuczka na parkingu, zarysowany zderzak na światłach, niegroźne uderzenie w…