Dlaczego przestoje zaczynają się… na etapie zakupu?
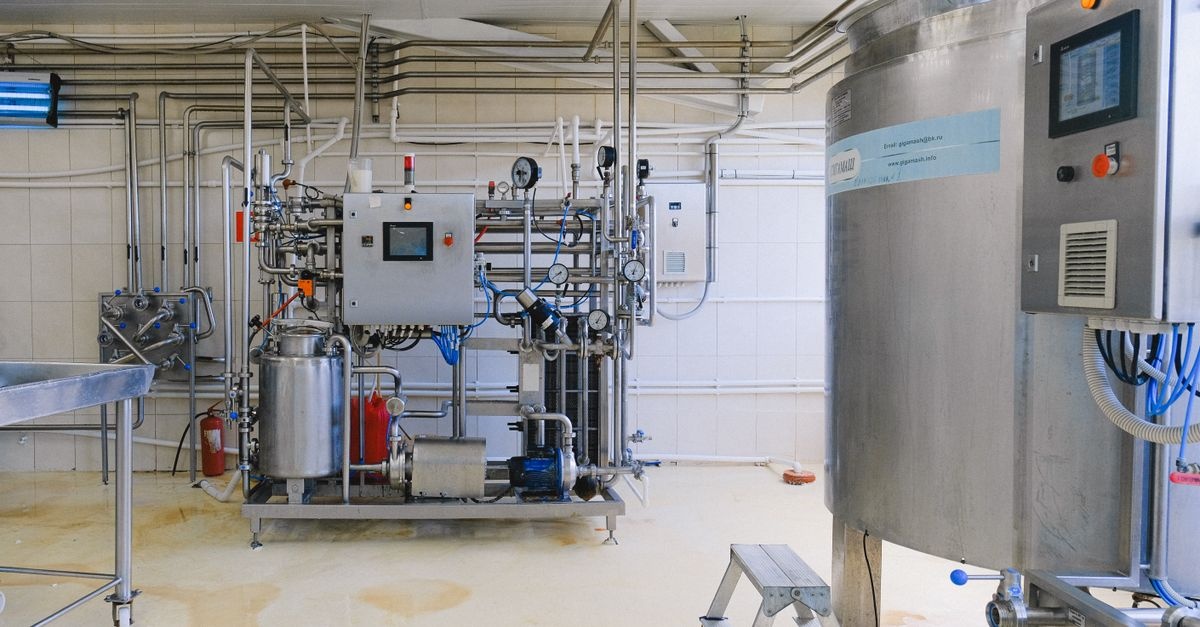
Wiele firm inwestuje w maszyny i osprzęt, kierując się głównie ceną, deklarowaną wydajnością lub czasem dostawy. Tymczasem najczęstsze źródła przestojów to nie „pechowe awarie”, tylko błędy projektowo-zakupowe: niedoszacowane obciążenia, brak redundancji, niedopasowane media (sprężone powietrze, chłodziwo, woda, prąd), niewłaściwe materiały w kontakcie z produktem, a także ograniczona serwisowalność.
Dobór urządzeń przemysłowych powinien być traktowany jak proces inżynierski. Obejmuje analizę ryzyka, warunków pracy, integracji z istniejącą linią, a na końcu – pełny koszt posiadania (TCO). W realiach polskich dochodzą jeszcze kwestie takie jak dostęp do serwisu „na miejscu”, czas dostawy części, oraz zgodność z wymaganiami formalnymi (np. UDT dla urządzeń ciśnieniowych, wózków, suwnic czy zbiorników).
Mapa procesu: jak wygląda skuteczny dobór urządzeń krok po kroku
Poniższa mapa procesu jest uniwersalna dla większości zakładów (produkcja, logistyka, przetwórstwo, chemia, spożywka). Pozwala ograniczyć ryzyko nietrafionego zakupu i późniejszych przestojów.
- Krok 1: Opis procesu i wąskich gardeł
- Krok 2: Parametry pracy: obciążenia, cykle, media, środowisko
- Krok 3: Wymagania jakościowe i normy (CE, BHP, ATEX, UDT)
- Krok 4: Integracja: mechanika, elektryka, automatyka, IT/OT
- Krok 5: Serwis, części, utrzymanie ruchu (UR) i SLA
- Krok 6: Analiza TCO i ryzyka (FMEA / krytyczność)
- Krok 7: Testy FAT/SAT oraz plan uruchomienia i szkolenia
Każdy z tych kroków warto udokumentować w krótkim dokumencie wymaganiowym (URS – User Requirements Specification). Dzięki temu rozmowy z dostawcami są konkretniejsze, a oferty porównywalne.
1) Zdefiniuj cel biznesowy: wydajność, jakość, elastyczność czy odporność na awarie?
Zanim porównasz modele, markę i parametry, ustal, co jest naprawdę kluczowe. W Polsce wiele zakładów działa w trybie wielozmianowym, często w presji terminów i przy rosnących kosztach energii. To powoduje, że „wydajność katalogowa” nie jest jedynym kryterium.
Najczęstsze cele inwestycji
- Zwiększenie przepustowości (np. skrócenie cyklu, praca 24/7)
- Stabilizacja jakości (mniej braków, powtarzalność)
- Oszczędność energii (napędy, sprężarki, odzysk ciepła)
- Elastyczność (częste przezbrojenia, różne warianty produktu)
- Bezpieczeństwo (minimalizacja ryzyka wypadków i zatrzymań)
- Odporność na awarie (redundancja, łatwość serwisowania)
Jeżeli priorytetem jest ciągłość działania, warto wprost wpisać do wymagań KPI typu: maksymalny dopuszczalny czas przestoju w miesiącu, docelowe OEE, wymagany MTBF (średni czas między awariami) oraz czas reakcji serwisu.
2) Opisz proces i „wąskie gardła” – bez tego parametry nie mają sensu
Najlepszy dobór urządzeń zaczyna się od zrozumienia procesu. Narysuj prosty schemat przepływu materiału i informacji (od przyjęcia surowca do wysyłki). Następnie wskaż miejsca, gdzie:
- najczęściej pojawiają się zatory,
- czas cyklu jest niestabilny,
- zmienność jakości surowca powoduje problemy,
- awaria jednego elementu zatrzymuje całą linię.
Jeśli jeden element jest krytyczny (np. sprężarka, pompa próżniowa, chłodnica, podajnik), w specyfikacji rozważ redundancję N+1 lub szybki bypass/obejście. W wielu branżach koszt takiej „nadmiarowości” zwraca się przy pierwszym poważnym zatrzymaniu.
3) Parametry techniczne, które realnie wpływają na przestoje
Parametry katalogowe są ważne, ale w kontekście warunków pracy. Poniżej lista obszarów, które najczęściej decydują o awaryjności i dostępności maszyny.
3.1 Obciążenia, cykle i zapas projektowy
Wybierając urządzenie, zadaj pytanie: czy parametry dotyczą pracy ciągłej, czy przerywanej? Czy producent podaje klasę pracy, liczbę cykli, dopuszczalne przeciążenia, a także zalecane przeglądy?
- Zapas mocy/udźwigu: unikaj doboru „na styk”.
- Charakter pracy: częste start/stop niszczą napędy i armaturę.
- Uderzenia i drgania: w wielu zakładach to główny zabójca łożysk i przekładni.
Dobra praktyka: określ profil obciążenia (np. 70% czasu praca nominalna, 20% praca niska, 10% szczyt) i dobierz urządzenie na realny profil, a nie na maksimum „raz na tydzień”.
3.2 Warunki środowiskowe (Pył, wilgoć, temperatura, chemia)
Polskie hale bywają zróżnicowane: od czystych stref w spożywce po pyłowe środowiska w drzewnej i cementowej. Złe dopasowanie klasy szczelności, materiałów i zabezpieczeń prowadzi do szybkiego zużycia.
- Stopień ochrony IP dla elektryki i automatyki
- Odporność na korozję (stal kwasoodporna, powłoki)
- Temperatura pracy i chłodzenie szaf sterowniczych
- Kompatybilność chemiczna uszczelnień (EPDM, FKM/Viton, NBR)
Jeśli występują strefy zagrożenia wybuchem, temat ATEX musi być uwzględniony od początku (dobór silników, czujników, instalacji, dokumentacja, ocena ryzyka).
3.3 Media: sprężone powietrze, próżnia, woda, chłodziwo, energia
Urządzenia przemysłowe często „cierpią” nie przez własną konstrukcję, tylko przez jakość mediów. W praktyce w Polsce częstym problemem jest wilgoć i olej w sprężonym powietrzu, spadki ciśnienia na instalacji oraz zbyt małe średnice przewodów.
Sprawdź i wpisz do wymagań:
- Parametry zasilania: 400V/50Hz, tolerancje, zabezpieczenia, UPS dla sterowania
- Jakość sprężonego powietrza: klasa wg ISO 8573-1 (cząstki/woda/olej)
- Chłodzenie: przepływ, temperatura, twardość wody, filtracja
- Stabilność próżni: wymagany poziom i szybkość osiągania
W wielu aplikacjach prosta inwestycja w filtrację, osuszanie i monitoring ciśnienia redukuje awarie siłowników i zaworów szybciej niż wymiana samych komponentów.
4) Integracja z linią: mechanika, automatyka i dane (OT/IT)
Nawet najlepsze urządzenie może generować przestoje, jeśli integracja jest prowizoryczna. W Polsce wciąż spotyka się „łatane” systemy, w których nikt nie ma pełnej dokumentacji, a program PLC jest trudny w utrzymaniu.
4.1 Mechanika i standardy montażu
- Wymiary, dostęp serwisowy i ergonomia wymiany części
- Kompatybilność przyłączy (kołnierze, gwinty, szybkozłącza)
- Wibroizolacja i fundamentowanie
- Ujednolicenie elementów eksploatacyjnych (łożyska, pasy, uszczelki)
Jeżeli UR ma magazyn części ograniczony, standaryzacja potrafi znacząco skrócić przestój – bo część jest już na półce.
4.2 Automatyka: PLC, HMI, czujniki i diagnostyka
Wymagaj nie tylko „działa”, ale też: diagnozuje, loguje i ułatwia serwis. W praktyce to oznacza:
- Jednoznaczne alarmy z opisem i sugestią działań
- Rejestr zdarzeń (historia błędów, trendy)
- Tryby serwisowe i bezpieczne testy wejść/wyjść
- Zdalny dostęp (VPN, role użytkowników, audyt)
Jeśli w zakładzie standardem jest konkretna platforma (np. Siemens, Rockwell, Schneider), trzymanie się tego standardu obniża koszty utrzymania i skraca czas diagnostyki.
4.3 Dane produkcyjne: OEE, MES, raportowanie
Bez danych trudno walczyć z przestojami systemowo. Już na etapie doboru warto określić, czy urządzenie ma udostępniać sygnały i dane do:
- OEE (dostępność, wydajność, jakość),
- MES/ERP (zlecenia, partie, traceability),
- CMMS (zlecenia UR, przeglądy).
Zwróć uwagę na protokoły komunikacji (np. Profinet, EtherNet/IP, Modbus TCP) oraz wymogi cyberbezpieczeństwa w OT.
5) Serwis, dostępność części i SLA – czyli realna „bezprzestojowość”
W teorii urządzenie może mieć świetne parametry, ale jeśli części jadą 3 tygodnie, a serwis jest „w Europie”, to w praktyce ryzyko przestoju rośnie. W polskich firmach kluczowe jest połączenie zasobów UR z zapleczem dostawcy.
5.1 Pytania do dostawcy, które warto zadać przed zakupem
- Jaki jest czas reakcji serwisu w Polsce i czas dojazdu?
- Czy dostępne są części na magazynie krajowym (PL) lub regionalnym (CEE)?
- Jak wygląda gwarancja i co ją unieważnia (np. przeglądy, filtry, oleje)?
- Czy dostępne są umowy serwisowe (SLA) i w jakich wariantach?
- Czy producent zapewnia szkolenia dla UR i operatorów?
Dobra praktyka: w krytycznych aplikacjach wpisz do umowy maksymalny czas dostawy kluczowych części lub pakiet startowy części (spare parts kit).
5.2 Krytyczność komponentów i magazyn części
Nie wszystkie części trzeba mieć na półce. Zrób prostą analizę krytyczności (ABC):
- A (krytyczne): elementy zatrzymujące linię, długi lead time – trzymasz na magazynie
- B (ważne): elementy wpływające na jakość/tempo – częściowo na magazynie
- C (standard): tanie i dostępne – kupowane na bieżąco
Do tej analizy przydają się dane: historia awarii, przewidywana żywotność, czas wymiany (MTTR) i dostępność zamienników.
6) Bezpieczeństwo, formalności i zgodność: CE, UDT, BHP, ATEX
W polskich realiach błędy formalne potrafią wstrzymać odbiór i uruchomienie, a to też przestój (tyle że „administracyjny”). Już w specyfikacji wymagaj kompletu dokumentów i jasnego zakresu odpowiedzialności dostawcy.
6.1 CE i dokumentacja techniczna
- Deklaracja zgodności UE
- Instrukcja w języku polskim
- Ocena ryzyka i zastosowane środki bezpieczeństwa
- Schematy elektryczne/pneumatyczne/hydrauliczne
6.2 UDT – kiedy musisz to uwzględnić?
UDT dotyczy m.in. wybranych urządzeń transportu bliskiego, urządzeń ciśnieniowych i niektórych instalacji. Jeżeli w inwestycji pojawiają się np. zbiorniki ciśnieniowe, sprężarki, wózki, suwnice, podesty – upewnij się, kto przygotowuje dokumentację, kto zgłasza do dozoru i jaki jest harmonogram odbiorów. Opóźnienie odbioru to częsty powód przesunięć startu produkcji.
6.3 ATEX i strefy zagrożenia wybuchem
Jeśli pracujesz z pyłami, rozpuszczalnikami lub gazami, dobór urządzeń musi uwzględniać klasyfikację stref i kategorię urządzeń. Wymagaj potwierdzenia zgodności oraz dokumentacji ułatwiającej odbiory i audyty.
7) Energooszczędność i stabilność pracy – w Polsce to coraz ważniejsze
Koszty energii w ostatnich latach stały się jednym z głównych tematów w utrzymaniu konkurencyjności. Co ważne, energooszczędność często idzie w parze ze stabilnością (mniej grzania, mniejsze obciążenia, mniej awarii).
Na co zwrócić uwagę
- Silniki o wysokiej sprawności (np. IE3/IE4) i poprawny dobór falownika
- Softstarty i ograniczanie udarów prądowych
- Odzysk ciepła (np. ze sprężarek)
- Monitorowanie energii per urządzenie/gniazdo produkcyjne
Jeżeli urządzenie jest wąskim gardłem, jego niestabilna praca często „rozlewa się” na całą linię. Monitoring parametrów (prąd, ciśnienie, temperatura) pozwala wcześniej wykryć degradację.
8) Narzędzia inżynierskie, które ograniczają ryzyko przestojów
Nie trzeba wdrażać skomplikowanych metodyk, aby podnieść jakość decyzji. Poniżej narzędzia, które dobrze sprawdzają się w firmach w Polsce – także średnich, bez rozbudowanych działów R&D.
8.1 FMEA / analiza ryzyka i krytyczności
FMEA pozwala ocenić: co może się zepsuć, jak często, jak szybko to wykryjesz i jaki będzie skutek. Dla doboru urządzeń kluczowe jest, by:
- wskazać elementy o najwyższym ryzyku (RPN / krytyczność),
- zaplanować zabezpieczenia (czujniki, redundancja, filtry),
- określić działania prewencyjne (przeglądy, smarowanie, kalibracje).
8.2 TCO – całkowity koszt posiadania zamiast ceny zakupu
Cena to tylko początek. Do TCO wlicz:
- energię (prąd, powietrze, woda),
- części eksploatacyjne i przeglądy,
- czas przestojów (utracona produkcja, nadgodziny),
- szkolenia i utrzymanie dokumentacji,
- ryzyko (np. brak serwisu, długie dostawy).
W wielu przypadkach droższe urządzenie z lepszą dostępnością serwisu w Polsce i łatwiejszą diagnostyką wygrywa, bo ogranicza koszt nieplanowanych postojów.
8.3 FAT i SAT – testy, które ratują terminy
FAT (Factory Acceptance Test) i SAT (Site Acceptance Test) to kontrola jakości przed i po instalacji. Dzięki nim łapiesz błędy zanim zatrzymają produkcję.
- FAT: test funkcjonalny u producenta, weryfikacja logiki, alarmów, receptur
- SAT: test w zakładzie – integracja z mediami, bezpieczeństwo, wydajność
Wymagaj protokołów z listą testów oraz kryteriów akceptacji. To ułatwia egzekwowanie poprawek.
9) Najczęstsze błędy w doborze urządzeń – i jak ich uniknąć
Lista poniżej to „klasyka” z projektów modernizacyjnych. Warto ją przejść z zespołem UR, BHP i produkcją przed wysłaniem zapytań ofertowych.
- Dobór na maksimum bez analizy profilu pracy – skutkuje przewymiarowaniem lub niepotrzebnym kosztem.
- Ignorowanie jakości mediów (powietrze, woda, chłodziwo) – prowadzi do awarii zaworów, siłowników, wymienników.
- Brak standardu automatyki – każdy integrator „po swojemu”, trudne utrzymanie.
- Zbyt mały nacisk na serwis – brak SLA, brak części w PL, przestoje tygodniowe.
- Niedoszacowanie warunków środowiskowych – pył, wilgoć, agresywna chemia.
- Za mało czasu na testy – brak FAT/SAT, problemy wychodzą na produkcji.
10) Praktyczna checklista: co zebrać przed zapytaniem ofertowym
Jeśli chcesz, aby oferty były porównywalne i trafione, przygotuj zestaw danych wejściowych. Poniżej checklista, którą możesz wkleić do URS.
Dane procesowe
- wydajność docelowa (szt./h, t/h) i tolerancje,
- czasy cyklu, przezbrojenia, okna produkcyjne,
- parametry surowca (wymiary, masa, zmienność),
- warunki środowiskowe (temperatura, pył, wilgoć).
Dane techniczne i integracyjne
- zasilanie elektryczne, zabezpieczenia, miejsce w rozdzielni,
- media (powietrze: ciśnienie i klasa, woda, próżnia, chłodziwo),
- wymagania komunikacyjne (PLC, protokoły, sygnały),
- wymagania BHP, wygrodzenia, blokady, E-Stop.
Utrzymanie ruchu i serwis
- oczekiwany czas reakcji i naprawy,
- wymagane szkolenia,
- lista części krytycznych i preferowane standardy,
- wymagania dot. dokumentacji po polsku.
11) Przykładowy scenariusz: jak myśleć o niezawodności na konkretnym przykładzie
Załóżmy, że zakład wymienia kluczowy układ zasilania pneumatycznego dla kilku maszyn pakujących. Dotychczasowe problemy to: spadki ciśnienia, zacinanie siłowników, częste alarmy i niestabilna praca.
W podejściu „na skróty” kupuje się mocniejszą sprężarkę. W podejściu nastawionym na ograniczenie przestojów sprawdzasz:
- czy instalacja ma odpowiednie średnice i czy nie ma wąskich gardeł,
- czy osuszacz i filtry spełniają klasę ISO 8573-1,
- czy punkty poboru mają lokalną filtrację,
- czy monitoring ciśnienia i punktu rosy daje wczesne ostrzeżenie,
- czy UR ma procedurę przeglądów i wymiany wkładów filtracyjnych.
Efekt: mniej awarii elementów wykonawczych, mniej mikroprzestojów, stabilniejszy cykl i lepsze OEE – często bez „przewymiarowanej” sprężarki.
12) Jak prowadzić rozmowy z dostawcami: kryteria oceny oferty
Żeby dobór nie sprowadził się do porównania cen, ustal kryteria punktowe. Dla odporności na przestoje często sprawdza się model:
- Parametry i wydajność – 30%
- Niezawodność i diagnostyka (MTBF, czujniki, logi) – 20%
- Serwis w Polsce (SLA, części, czas reakcji) – 20%
- TCO (energia, eksploatacja, przeglądy) – 20%
- Terminy i ryzyko projektu (FAT/SAT, referencje) – 10%
W ofertach poproś o referencje z Polski (najlepiej z podobnej branży) oraz informacje o typowych awariach i częściach eksploatacyjnych. Transparentny dostawca zwykle nie ma z tym problemu.
Podsumowanie: jak zapewnić ciągłość pracy dzięki mądrej decyzji zakupowej
Ograniczanie przestojów zaczyna się na długo przed uruchomieniem urządzenia. Skuteczny dobór urządzeń przemysłowych to połączenie analizy procesu, realnych warunków pracy, integracji, formalności oraz serwisu dostępnego w Polsce. Jeśli dopniesz te elementy na etapie wymagań i umowy, zyskujesz nie tylko stabilniejszą produkcję, ale też przewidywalne koszty utrzymania i spokojniejszą pracę zespołu UR.
Jeśli chcesz, możesz potraktować ten artykuł jako bazę do stworzenia własnej wewnętrznej procedury zakupowej: URS → ocena ryzyka → porównanie ofert wg kryteriów → FAT/SAT → plan części i przeglądów. To prosty system, który realnie przekłada się na mniej awarii i mniej niespodzianek.
Zobacz również
Sprzedaż auta bez stresu: formalności krok po kroku, o których łatwo zapomnieć
Sprzedaż auta potrafi być prosta, ale tylko wtedy, gdy nie…
Oddanie auta nowemu właścicielowi krok po kroku: co sprawdzić, żeby sprzedaż przebiegła bez stresu
Sprzedaż auta nie kończy się na podpisaniu umowy i odebraniu…
Oddaj kontrolę, zyskaj czas: jak mądrze delegować zadania w firmie i zwiększyć efektywność zespołu
Masz wrażenie, że doba w firmie jest za krótka, a…
Jak przewozić palety bez stresu? Sprawdzone zasady bezpiecznego transportu
Transport palet potrafi spędzać sen z powiek: wystarczy źle dobrany…
Jak zaplanować zakupy komponentów do szaf sterowniczych? Poradnik dla producentów maszyn
Zakupy komponentów do szafy sterowniczej warto planować razem z projektem…
Kiedy firma przerasta arkusz kalkulacyjny?
Excel wytrzymuje zaskakująco długo. Faktury, stany magazynowe, grafik pracowników, wszystko…
Dziennik budowy bez stresu: najważniejsze zasady, które oszczędzą Ci czas, pieniądze i nerwy
Budowa domu to nie tylko ekipy, materiały i terminy, ale…
Ciepły dom zaczyna się pod ziemią: jak skutecznie zadbać o izolację fundamentów
Komfort cieplny w domu nie zaczyna się od grzejników ani…
Sprzedałeś auto? Sprawdź, jak i gdzie zgłosić sprzedaż samochodu, by uniknąć problemów
Sprzedaż auta to nie tylko podpisanie umowy i przekazanie kluczyków.…